

একটি ব্রেক প্যাড ফ্যাক্টরির ভিতরে - কেন ব্যাকিং প্লেট ঘর্ষণ উপাদান হিসাবে অনেক মনোযোগ প্রাপ্য
বেশিরভাগ ব্রেক প্যাড আলোচনা ঘর্ষণ উপাদানের উপর ফোকাস করে: সিরামিক বনাম আধা-ধাতু, তামা-মুক্ত সূত্র, এবং ঘর্ষণ সহগ। কিন্তু একটি পেশাদার ব্রেক প্যাড কারখানার ভিতরে, প্রকৌশলীরা জানেন যে ব্যাকিং প্লেট - স্টিলের টুকরা যা ঘর্ষণ উপাদান বন্ধন করে - নিরাপত্তা এবং কর্মক্ষমতার জন্য সমানভাবে গুরুত্বপূর্ণ। একটি খারাপভাবে তৈরি ব্যাকিং প্লেট প্যাড বিচ্ছেদ, মরিচা-জ্যাকেটিং, ক্যালিপার স্টিকিং এবং এমনকি ব্রেক ব্যর্থতার কারণ হতে পারে। একটি গুণমানের কারখানা কীভাবে ব্যাকিং প্লেট তৈরি করে এবং ব্যবহার করে তা বোঝা আপনাকে সরবরাহকারীদের এড়াতে সাহায্য করবে যারা অদৃশ্য কোণগুলি কাটায়।
ব্যাকিং প্লেটের তিনটি কাজ
একটি ব্রেক প্যাড ব্যাকিং প্লেট একই সাথে তিনটি জিনিস করতে হবে:
1. স্থানান্তর বল - এটি ক্যালিপার পিস্টন থেকে ঘর্ষণ উপাদানে জলবাহী চাপ বহন করে, এটি সমানভাবে বিতরণ করে।
2. তাপ সহ্য করা - এটি সরাসরি ঘর্ষণ ইন্টারফেসের পিছনে বসে, নিয়মিতভাবে 300-500 ডিগ্রি তাপমাত্রা দেখে৷
3. ক্ষয় প্রতিরোধ করুন - রাস্তার লবণ, জল এবং ব্রেক ধুলোর সংস্পর্শে, প্লেটটিকে তার বন্ধন হারানো বা মরিচা না ধরে বছরের পর বছর পরিচর্যা করতে হবে।
একটি কারখানা যা এই ফাংশনগুলির যে কোনও একটিতে আপস করে চূড়ান্ত পণ্যটিকে বিপন্ন করে৷
ইস্পাত নির্বাচন এবং স্ট্যাম্পিং
মানের ব্যাকিং প্লেট সঠিক ইস্পাত দিয়ে শুরু হয়। বেশিরভাগ পেশাদার কারখানায় যাত্রীবাহী গাড়ির জন্য 4-6 মিমি পুরু, ট্রাকের জন্য আরও পুরু সহ ঠান্ডা-ঘূর্ণিত ইস্পাত (সাধারণত SPCC, SPHC, বা সমতুল্য) ব্যবহার করা হয়। স্টিলের অবশ্যই ধারাবাহিক কঠোরতা (সাধারণত HRB 50-70) এবং 0.1 মিমি এর মধ্যে সমতলতা থাকতে হবে। কিছু স্বল্পমূল্যের কারখানা হট-রোল্ড বা পুনর্ব্যবহৃত ইস্পাত ব্যবহার করে যাতে অমেধ্য বা অসামঞ্জস্যপূর্ণ পুরুত্ব থাকতে পারে – যা ক্যালিপারে ফ্ল্যাট বসে না এমন বিকৃত প্লেটগুলির দিকে পরিচালিত করে।
স্ট্যাম্পিং (প্লেট আকারে ইস্পাত শীট টিপে) নির্ভুল টুলিং প্রয়োজন। ডাই তৈরি করতে হবে:
· সঠিক বাইরের কনট্যুর - ক্যালিপার বন্ধনীতে অবিকল ফিট করা।
· পিস্টন রিসেস - ডিপ্রেশন যা ক্যালিপার পিস্টনের মুখের সাথে সারিবদ্ধ করে, এমনকি লোড বিতরণ নিশ্চিত করে।
· নখর, হুক বা ছিদ্রের মধ্য দিয়ে - যান্ত্রিক বৈশিষ্ট্য যা প্লেটে ঘর্ষণ উপাদানকে লক করতে সাহায্য করে, আঠালো বন্ধনের পরিপূরক।
একটি পেশাদার কারখানা তার স্ট্যাম্পিং একটি কঠোর সময়সূচীতে মারা যায়, প্রতি 100,000-200,000 স্ট্রোকের পরে সেগুলি প্রতিস্থাপন বা সংস্কার করে। জীর্ণ ডাইস burrs, মাত্রিক ত্রুটি, বা অসম্পূর্ণ বৈশিষ্ট্য উত্পাদন.
পৃষ্ঠ প্রস্তুতি - শক্তিশালী বন্ধন চাবিকাঠি
ঘর্ষণ উপাদান সংযুক্ত করার আগে, ব্যাকিং প্লেট পুঙ্খানুপুঙ্খভাবে পরিষ্কার এবং প্রস্তুত করা আবশ্যক। এখানেই অনেক নিম্নমানের কারখানা কোণার কাটা। পেশাদার প্রক্রিয়া অন্তর্ভুক্ত:
· ডিগ্রেসিং - ক্ষারীয় বা দ্রাবক ধোয়া স্ট্যাম্পিং লুব্রিকেন্ট এবং ময়লা অপসারণ করে।
· গ্রিট ব্লাস্টিং - কৌণিক ইস্পাত গ্রিট বা অ্যালুমিনিয়াম অক্সাইডের উচ্চ-চাপের শট একটি রুক্ষ, মাইক্রো-স্ক্র্যাচযুক্ত পৃষ্ঠ তৈরি করে। এই যান্ত্রিক কী নাটকীয়ভাবে আনুগত্য উন্নত করে। শিল্পের মান হল 3-6 মাইক্রনের পৃষ্ঠের রুক্ষতা (Ra)।
· প্রাইমার প্রয়োগ - একটি তাপ-প্রতিরোধী আঠালো প্রাইমার (প্রায়ই ফেনোলিক-বা ইপোক্সি-ভিত্তিক) প্রস্তুত পৃষ্ঠের উপর স্প্রে করা হয় বা রোল-লেপা হয়। প্রাইমার রাসায়নিকভাবে ইস্পাত এবং ঘর্ষণ উপাদান রজন উভয়ের সাথে বন্ধন করে।
কিছু কারখানা গ্রিট ব্লাস্টিং এড়িয়ে যায়, শুধুমাত্র ডিগ্রীজিং এবং একটি সস্তা প্রাইমারের উপর নির্ভর করে। অন্যরা সম্পূর্ণরূপে প্রাইমার বাদ দেয়। উভয় ক্ষেত্রেই, ফলে আনুগত্য শক্তি বিপজ্জনকভাবে কম।
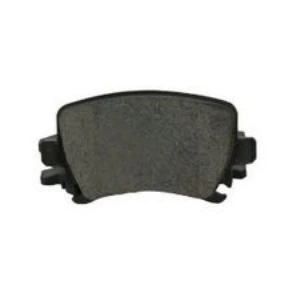
জারা সুরক্ষা - অদৃশ্য ঢাল
প্লেটের পিছনের দিকটি (পাশটি ঘর্ষণ উপাদানের সাথে আবদ্ধ নয়) মরিচা থেকে রক্ষা করতে হবে। পেশাদার কারখানাগুলি একটি পাউডার আবরণ বা ই-কোটিং (ইলেক্ট্রোফোরেটিক ডিপোজিশন) প্রয়োগ করে যা সম্পূর্ণ নন-ঘর্ষণ পৃষ্ঠকে কভার করে। আবরণটি লাল মরিচা না দেখিয়ে 200-500 ঘন্টা লবণ স্প্রে টেস্টিং (ASTM B117) সহ্য করতে হবে।
সস্তা বিকল্পগুলির মধ্যে রয়েছে স্প্রে পেইন্ট (পাতলা এবং সহজে চিপ করা) বা কোনও আবরণ নেই। আর্দ্র বা উপকূলীয় পরিবেশে কয়েক মাসের মধ্যে আবরণহীন প্লেটগুলো মরিচা ধরে। মরিচা প্রসারিত হয়, "মরিচা জ্যাকিং" নামক একটি ঘটনা যা ঘর্ষণ উপাদানটিকে প্লেট থেকে দূরে ঠেলে দিতে পারে বা ক্যালিপার বন্ধনীতে প্যাড দখল করতে পারে।
আনুগত্য পরীক্ষা - বন্ড প্রমাণ
একটি পেশাদার কারখানা অনুমান করে না যে ব্যাকিং প্লেট প্রস্তুতি কাজ করেছে কিনা। এটা পরীক্ষা করে। সবচেয়ে সাধারণ পদ্ধতি হল শিয়ার শক্তি পরীক্ষা (JASO C427 বা SAE J2784)। প্লেট স্থির থাকা অবস্থায় একটি টুল ঘর্ষণ উপাদানের প্রান্তের বিরুদ্ধে ধাক্কা দেয়। প্লেট থেকে উপাদান আলাদা করার জন্য প্রয়োজনীয় বল পরিমাপ করা হয়। গুণমানের মানগুলির জন্য ন্যূনতম শিয়ার শক্তি প্রয়োজন 2.5-3.0 MPa (মেগাপাস্কাল)। ব্যর্থতার পরে, পরিদর্শক নোট করেন যে বিরতি ঘটেছে কিনা:
প্লেট ইন্টারফেসে - দুর্বল প্রস্তুতি বা প্রাইমার।
ঘর্ষণ উপাদানের মধ্যে - গ্রহণযোগ্য, কারণ বন্ড ব্যর্থ হওয়ার আগে উপাদানটি নিজেই ছিঁড়ে যায়।
ঘর্ষণ উপাদান পৃষ্ঠ - গ্রহণযোগ্য.
যে কারখানাগুলি তাদের অংশ নম্বরগুলির জন্য শিয়ার টেস্ট রিপোর্ট সরবরাহ করতে পারে না সেগুলি এড়ানো উচিত।
কি ক্রেতাদের অনুরোধ করা উচিত
একটি ব্রেক প্যাড কারখানা মূল্যায়ন করার সময়, ব্যাকিং প্লেট সম্পর্কে বিশেষভাবে জিজ্ঞাসা করুন:
ব্যাকিং প্লেটের জন্য আপনি কোন স্টিল গ্রেড ব্যবহার করেন এবং আপনার বেধ সহনশীলতা কত?
· আপনি কি প্রতিটি প্লেটে গ্রিট ব্লাস্টিং করেন? আপনি কি আমাকে বিস্ফোরিত পৃষ্ঠের একটি ছবি দেখাতে পারেন?
· আপনি পিছনের দিকে কোন জারা আবরণ প্রয়োগ করেন এবং কত লবণ স্প্রে ঘন্টার জন্য এটি রেট করা হয়?
আমি যে অংশ নম্বরগুলি অর্ডার করতে চাই তার জন্য শিয়ার শক্তি পরীক্ষার ফলাফল দেখতে পারি?
নীচের লাইন
একটি দুর্বল ব্যাকিং প্লেটে একটি সুন্দর ঘর্ষণ উপাদান একটি বিপর্যয় যা ঘটতে অপেক্ষা করছে। ব্যাকিং প্লেট প্রস্তুতি সমাপ্ত পণ্যে অদৃশ্য - তবে এটি নির্ধারণ করে যে প্যাডটি হার্ড ব্রেকিংয়ের অধীনে বন্ধন থাকবে, শীতকালে মরিচা প্রতিরোধ করবে এবং মসৃণভাবে ইনস্টল হবে কিনা। শুধুমাত্র সেই কারখানাগুলির সাথে অংশীদার করুন যেগুলি ঘর্ষণ রসায়নের মতো একই দৃঢ়তার সাথে ব্যাকিং প্লেটগুলিকে ব্যবহার করে৷ আপনার গ্রাহকদের নিরাপত্তা উভয় উপর নির্ভর করে.


